平面度研磨技术在石墨、碳化硅、合金钢及特殊金属材料加工中的应用与挑战
平面度是衡量零件表面质量与精度的关键指标之一,直接影响密封性、耐磨性、装配精度及使用寿命。在精密制造领域,石墨、碳化硅、合金钢以及各类特殊金属材料因其性能差异显著,对平面度研磨技术提出了截然不同的要求。本文围绕这四类材料的物理力学特性,系统分析平面度研磨的工艺要点、常见问题及应对策略。
一、石墨材料的平面度研磨
石墨属于脆性材料,硬度低、孔隙率高,研磨时易产生崩边、划痕和粉尘污染。实现高平面度的关键在于:
- 磨料选择:宜采用金刚石微粉或碳化硅磨料,粒度需根据表面粗糙度要求分级使用,粗研用W20-W40,精研用W5-W10。
- 研磨盘与压力:使用铸铁或铜盘,压力控制在0.5-2 kPa,避免压力过大导致石墨碎裂。
- 润滑与排屑:采用煤油或水基研磨液,及时冲走石墨粉尘,防止磨料结团划伤表面。
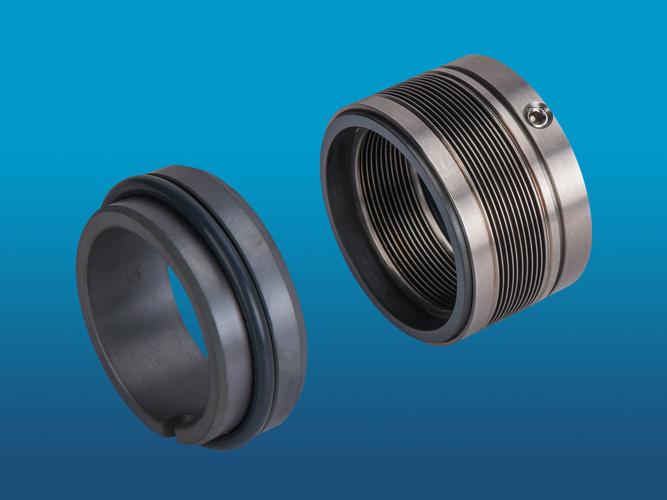
- 典型应用:石墨双极板、密封环、电极等,平面度可稳定达到1-2 μm/100 mm。
二、碳化硅材料的平面度研磨
碳化硅硬度高(莫氏9.2)、脆性大,研磨效率低且易产生亚表面裂纹。工艺要点包括:
- 磨料与研磨盘:优先选用金刚石磨料,研磨盘采用铸铁或锡盘。粗研阶段可用金刚石粒度 W40-W20,精研用 W10-W1。
- 研磨压力与速度:压力可略高于石墨(3-10 kPa),但需逐级递减;转速控制在60-120 r/min,减少裂纹扩展。
- 化学辅助:可采用化学机械研磨(CMP)原理,使用含氧化剂的研磨液软化表面,提高去除率并降低损伤。
- 典型应用:碳化硅密封环、陶瓷基板、光学反射镜等,平面度可达0.5-1 μm/100 mm,表面粗糙度Ra≤0.02 μm。
三、合金钢的平面度研磨
合金钢兼具强度与韧性,研磨时主要矛盾是磨料嵌入、粘附磨损及热变形。控制策略有:
- 磨料选择:常用白刚玉、铬刚玉或碳化硅磨料,精研时可选金刚石微粉。粒度按粗研W40-W20、精研W10-W5序列选用。
- 研磨液与防锈:使用乳化液或研磨油,兼顾冷却、润滑与防锈;对含铬合金钢需注意及时清洗避免点蚀。
- 压力与路径:压力1-5 kPa,采用行星式研磨运动,保证磨料轨迹均匀,避免局部过度磨损。
- 典型应用:液压阀板、量具基面、模具分型面等,平面度可控制在1-3 μm/100 mm。
四、特殊金属材料的平面度研磨
特殊金属材料包括硬质合金、钛合金、不锈钢、高温合金及磁性材料等,其研磨难点各异:
- 硬质合金(WC-Co):硬度高、耐磨,研磨效率低。宜用金刚石磨料、铸铁盘,压力2-10 kPa;精研前需去除表面钝化层。平面度可达0.5-1 μm/100 mm。
- 钛合金:化学活性高、导热差,易粘附磨料。选用碳化硅或金刚石磨料,配合含极压添加剂的研磨液;低压力(0.5-2 kPa)、低速研磨,并加强冷却。
- 不锈钢:韧性和粘附性强,易划伤。建议使用白刚玉磨料、软质研磨盘,精研采用电解研磨或化学机械研磨提升表面质量。
- 高温合金:加工硬化倾向明显,需控制单次去除量,采用逐级递减的磨料粒度序列,压力适中。
- 典型应用:硬质合金密封环、钛合金法兰面、不锈钢阀座、高温合金喷嘴等,通过优化工艺可实现1-2 μm/100 mm的平面度。
五、综合共性技术要点
- 研磨盘平面度修整:定期用三点法或修整环修整研磨盘,保证盘面平面度优于工件要求2-3倍。
- 磨料分级与清洗:粗、精研使用独立磨料与研磨盘,工序间彻底清洗,防止粗颗粒残留划伤表面。
- 温度控制:研磨过程中环境温度与研磨液温度控制在20±2℃,减少热变形对平面度的影响。
- 检测与反馈:采用平面度测量仪或平晶干涉法检测,根据检测结果调整研磨压力、时间与路径,形成闭环控制。
平面度研磨并非单一工艺参数的调整,而是匹配材料特性的系统工程。石墨侧重防崩边与排屑,碳化硅侧重降损伤裂纹,合金钢侧重防粘附与热控制,特殊金属材料则需针对性解决硬度、化学活性与加工硬化问题。只有遵循“分材施策、动态修整、精准检测”的原则,才能稳定达到微米级平面度,满足高端装备的严苛要求。
如若转载,请注明出处:http://www.fqfphs.com/product/58.html
更新时间:2026-11-19 23:04:14