昆山F44毛棒热处理工艺解析 金属材料性能提升的关键路径
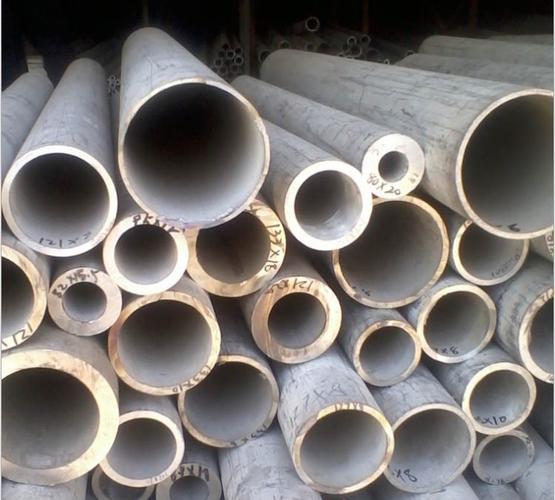
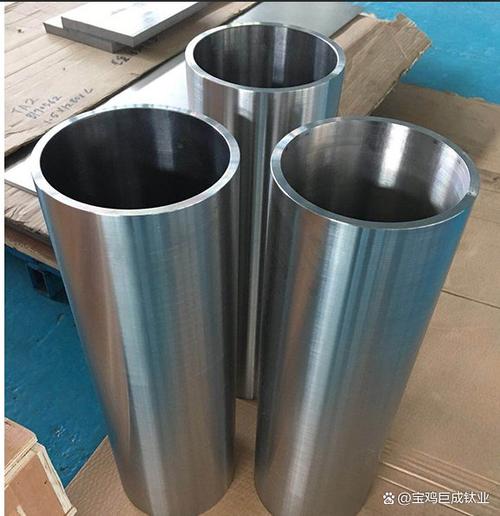
在金属材料加工领域,热处理是决定最终产品性能的核心环节之一。昆山作为长三角地区重要的制造业基地,在F44毛棒热处理方面积累了丰富的技术经验,为众多高端装备、精密零部件制造企业提供了可靠的材料性能保障。F44是一种超级奥氏体不锈钢,因其优异的耐腐蚀性和高强度特性,被广泛应用于化工、海洋工程、环保设备等苛刻工况环境。本文将围绕昆山地区的F44毛棒热处理技术,探讨其工艺要点、性能提升机制及实际应用价值。
一、F44材料特性概述
F44(UNS S31254)是一种含高钼、高铬并添加氮元素的超级奥氏体不锈钢,典型成分为:铬(Cr)约20%、镍(Ni)约18%、钼(Mo)约6%、氮(N)约0.2%。这种成分设计使其在氯化物环境中具有极强的抗点蚀和抗缝隙腐蚀能力,同时保持了良好的韧性和焊接性能。F44毛棒在轧制或锻造后往往存在内应力、晶粒不均、析出相等问题,必须通过热处理来优化微观组织,才能充分发挥其潜在性能。
二、昆山F44毛棒热处理的核心工艺
昆山地区针对F44毛棒的热处理,通常采用固溶处理为主、稳定化处理为辅的工艺路线,具体包括以下几个关键步骤:
- 固溶处理:将F44毛棒加热至1150℃~1200℃的高温区间,保温时间根据毛棒的直径或截面尺寸确定,一般按每25mm厚度保温1小时计算。高温下,钢中的碳化物、氮化物及金属间相(如σ相)充分溶解到奥氏体基体中,获得均匀的单相组织。随后进行快速水淬或强制风冷,抑制有害相的重新析出。昆山部分企业采用高压气淬或水雾冷却技术,在保证淬透性的同时减少变形开裂风险。
- 稳定化处理:对于需要在高温或腐蚀环境长期服役的F44毛棒,有时会在固溶处理后进行850℃~950℃的稳定化处理,促使碳化铬在晶界附近均匀析出,避免后续加工或使用时发生敏化,从而提升抗晶间腐蚀能力。
- 去应力退火:若毛棒在机加工前需要消除冷加工或矫直产生的残余应力,可在300℃~400℃进行低温去应力退火,但需避开F44的敏化温度区间(约600℃~900℃),以免破坏耐蚀性。
三、热处理对F44毛棒性能的影响
经过正确的热处理后,F44毛棒的组织和性能发生显著变化:力学性能方面,抗拉强度可达到650~800MPa,屈服强度约300~400MPa,延伸率保持在35%以上,硬度控制在HRB 90左右;耐腐蚀性能方面,点蚀电位显著提高,在ASTM G48标准试验中腐蚀率极低;微观结构方面,晶粒度控制在本6~8级之间,σ相和χ相含量低于1%,确保了材料的长期稳定性。
对于在昆山进行F44毛棒热处理的企业而言,还需注意以下工艺细节:温度均匀性需控制在±10℃以内,避免局部过烧或不足;淬火转移时间要短(通常小于2分钟),防止析出相形成;热处理炉气氛应保持中性或弱氧化性,减少表面增碳或氧化皮过厚。
四、昆山地区热处理产业的优势与挑战
昆山拥有较为完善的金属材料热处理产业链,涵盖真空热处理炉、气氛保护炉、连续式网带炉等多种设备,能够满足F44毛棒从直径φ16mm到φ300mm不同规格的热处理需求。当地企业熟悉欧美及国内材料标准,可根据AMS、ASTM、GB等规范定制工艺。F44作为高合金材料,对热处理工艺参数极为敏感,稍有不慎便会出现σ相脆化或晶间腐蚀倾向。因此,昆山的热处理厂家普遍加强了对炉温校核、冷却速率监控和金相检测的投入,部分企业还引入了计算机模拟辅助工艺优化。
五、结论
昆山在F44毛棒热处理领域积累了丰富的实践经验,形成了以固溶处理为核心、多种辅助工艺配套的技术体系。合理的热处理不仅能够提升F44毛棒的力学性能和耐蚀性能,还能保证后续零件加工的质量稳定性。随着高端制造业对材料可靠性要求的不断提高,选择专业的昆山F44毛棒热处理服务商,注重工艺过程的精细控制和质量检测,将是用户获得高性能金属材料部件的重要保障。随着数字化热处理技术与智能制造的融合,昆山有望在该领域继续保持技术领先优势。
如若转载,请注明出处:http://www.fqfphs.com/product/39.html
更新时间:2026-09-20 16:52:03